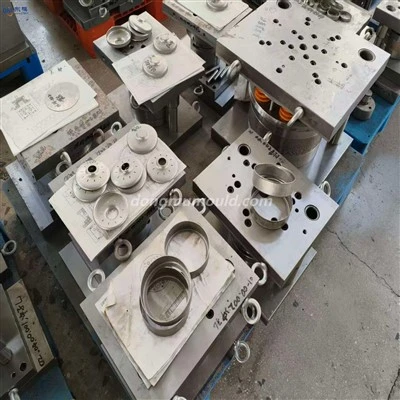
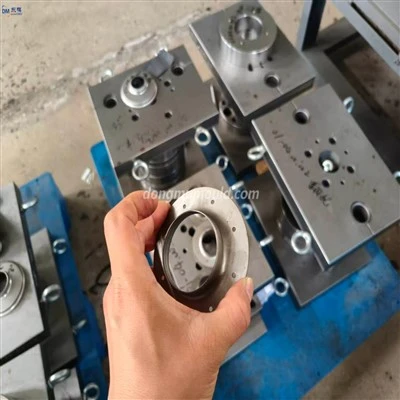
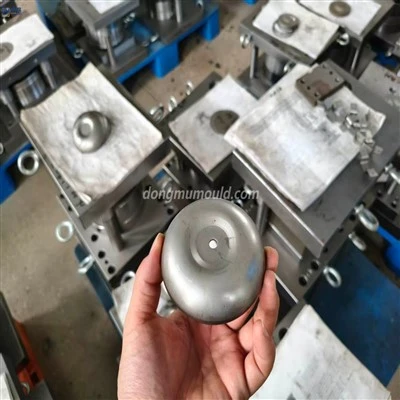
Από την άποψη της επεξεργασίας ανταλλακτικών σφράγισης, οι μηχανικές ιδιότητες, η ποιότητα επιφάνειας και οι ανοχές πάχους των υλικών σφράγισης πρέπει να πληρούν τις ακόλουθες βασικές απαιτήσεις:
1. Το υλικό που χρησιμοποιείται για το στύψιμο πρέπει να έχει επαρκή πλαστικότητα και χαμηλή σκληρότητα για να βελτιώσει την ποιότητα του τμήματος τυφλώματος και την ακρίβεια διαστάσεων. Μεταξύ αυτών, τα μαλακά υλικά (όπως ο ορείχαλκος) έχουν καλή απόδοση διάτρησης, τα σκληρά υλικά (όπως ανοξείδωτος χάλυβας, χάλυβας υψηλής περιεκτικότητας σε άνθρακα) έχουν κακή ποιότητα διατρήσεων και τα εύθραυστα υλικά είναι επιρρεπή σε σχίσιμο κατά τη διάρκεια της διάτρησης.
2. Το υλικό που χρησιμοποιείται για κάμψη πρέπει να έχει επαρκή πλαστικότητα, χαμηλή αντοχή απόδοσης και υψηλό ελαστικό συντελεστή. Μεταξύ αυτών, τα υλικά με καλή πλαστικότητα δεν είναι εύκολο να λυγίσουν και να σπάσουν, και τα υλικά με χαμηλότερη αντοχή απόδοσης και υψηλότερο ελαστικό μέτρο έχουν χαμηλότερη ανάκαμψη. 3. Το υλικό που χρησιμοποιείται για βαθιά σχεδίαση θα πρέπει να έχει καλύτερη πλαστικότητα, χαμηλότερη αντοχή και σκληρότητα απόδοσης και μεγαλύτερο συντελεστή κατευθυντικότητας πάχους πλάκας. Μεταξύ αυτών, τα υλικά με υψηλή σκληρότητα είναι δύσκολο να σχεδιαστούν. Τα υλικά με μικρή αναλογία απόδοσης ή μεγάλο συντελεστή κατεύθυνσης του πάχους της πλάκας είναι εύκολο να σχεδιαστούν.
4. Η επιφάνεια του υλικού πρέπει να είναι λεία και καθαρή, χωρίς γρατσουνιές, γρατσουνιές και άλλα ελαττώματα, έτσι ώστε να μην επηρεάζεται η ποιότητα εμφάνισης του προϊόντος και να διευκολύνεται η επεξεργασία σφράγισης, η συγκόλληση, ο ψεκασμός και άλλες μεταγενέστερες επεξεργασίες.
5. Η ανοχή στο πάχος του υλικού πρέπει να πληροί ορισμένες απαιτήσεις: εάν το πάχος του υλικού δεν είναι ανεκτό, δεν θα επηρεάσει άμεσα άμεσα την ποιότητα σφράγισης του προϊόντος και τη διάρκεια ζωής του καλουπιού, αλλά επίσης θα παράγει απόβλητα ή θα προκαλέσει ζημιά μούχλα.
Μετά την ανάλυση της διαδικασίας σφράγισης εξαρτημάτων, το λογισμικό μπορεί να προγραμματιστεί αυτόματα ή χειροκίνητα. Αφού το πρόγραμμα εισαχθεί στη συσκευή αριθμητικού ελέγχου, ο κινητήρας stepper ελέγχεται αυτόματα από τον ενισχυτή ισχύος για να οδηγήσει τον πίνακα εργαλειομηχανών και το κομμάτι εργασίας για να κινηθεί προς τις κατευθύνσεις X και Y σε σχέση με το καλώδιο ηλεκτροδίου για να ολοκληρωθεί η επεξεργασία του επιπέδου σχήμα. . Ενώ η αριθμητική συσκευή ελέγχου ελέγχει αυτόματα τη σχετική τροχιά κίνησης μεταξύ του τεμαχίου εργασίας και του καλωδίου ηλεκτροδίου, το ανιχνευμένο μέγεθος διακένου εκφόρτισης και οι πληροφορίες κατάστασης εκφόρτισης τροφοδοτούνται πίσω στην ψηφιακή συσκευή μετά τη μετατροπή συχνότητας για τον έλεγχο της ταχύτητας τροφοδοσίας, έτσι ώστε η ταχύτητα τροφοδοσίας και η διάβρωση του υλικού τεμαχίου εργασίας Η ταχύτητα είναι ισορροπημένη για να διατηρείται η κανονική και σταθερή επεξεργασία