Διερεύνηση της Βελτιστοποίησης της Διαδικασίας Μορφοποίησης για Μήτρα Σφράγισης σύνθετης καμπύλης επιφάνειας

I. Χαρακτηριστικά της Διαδικασίας Μορφοποίησης για Μήτρες Σφράγισης Σύνθετης Καμπύλης Επιφανείας
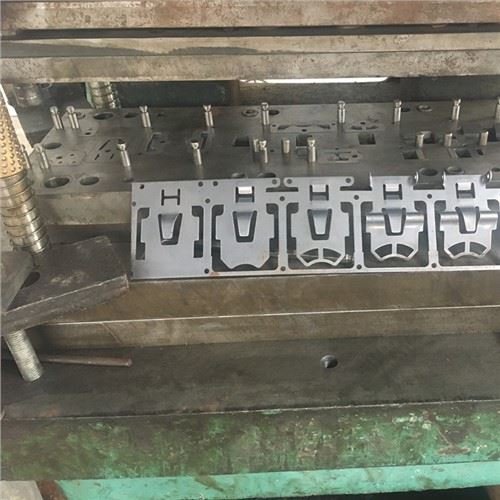
Τα σύνθετα σφραγισμένα μέρη με καμπύλη επιφάνεια παρουσιάζουν μεγάλες διακυμάνσεις καμπυλότητας και αποκλίσεις στο πάχος του τοιχώματος Λιγότερο ή ίσο με 0,1 mm. Η συγκέντρωση του στρες εμφανίζεται εύκολα κατά τη διάρκεια της διαδικασίας σχηματισμού, οδηγώντας σε ελαττώματα όπως ρυτίδες, ρωγμές και ελατήριο. Η διαδικασία διαμόρφωσης βασίζεται στην πλαστική παραμόρφωση του υλικού και επηρεάζεται σημαντικά από τις ιδιότητες του υλικού, τη δομή της μήτρας και τις παραμέτρους της διαδικασίας. Ο ακριβής σχεδιασμός της διαδικασίας και ο έλεγχος παραμέτρων είναι απαραίτητοι για τη διασφάλιση της ποιότητας των διαμορφωμένων εξαρτημάτων.
II. Στρατηγικές βελτιστοποίησης για τη διαδικασία διαμόρφωσης σύνθετης καμπύλης επιφάνειας
1. Ακριβής σχεδιασμός δομής καλουπιού: Η ανάλυση πεπερασμένων στοιχείων (FEA) χρησιμοποιείται για την προσομοίωση της διαδικασίας σφράγισης, αναλύοντας την τάση και την παραμόρφωση διαφόρων τμημάτων της μήτρας για την πρόβλεψη ελαττωμάτων όπως ρυτίδες και ρωγμές. Για πολύπλοκες καμπύλες επιφάνειες σχεδιάζονται 2-4 στάδια διαμόρφωσης, με την παραμόρφωση σε κάθε στάδιο να ελέγχεται εντός 60%-80% της αντοχής διαρροής του υλικού. Η λογική κατανομή της παραμόρφωσης μειώνει τη δυσκολία κάθε σταδίου διαμόρφωσης, διασφαλίζοντας ότι κάθε βήμα διαμόρφωσης βρίσκεται εντός του εύρους ανοχής του υλικού. 1. Βελτιστοποιήστε τη μετάβαση της επιφάνειας της κοιλότητας του καλουπιού με ακτίνα τόξου 0,3-0,8 mm για μείωση της συγκέντρωσης τάσεων. Προσθέστε αυλακώσεις εξαερισμού με πλάτος 1-1,5 mm και βάθος 0,2-0,3 mm για να αποτρέψετε τις φυσαλίδες αέρα και τις κοιλότητες κατά τη διαμόρφωση.


2. Επιλέξτε τις κατάλληλες παραμέτρους διεργασίας: Προσαρμόστε τις παραμέτρους διεργασίας μέσω πειραμάτων και προσομοιώσεων με βάση τις ιδιότητες του υλικού (π.χ. χάλυβας υψηλής- αντοχής, κράμα αλουμινίου). Ελέγξτε την ταχύτητα διαμόρφωσης σε 15-30 φορές/λεπτό για να εξισορροπηθεί η απόδοση παραγωγής και η σταθερότητα σχηματισμού. ρυθμίστε την πίεση σφράγισης σύμφωνα με το πάχος του υλικού και την αντοχή σε εφελκυσμό, με σφάλμα που δεν υπερβαίνει το ±5%. Ο ακριβής έλεγχος της πίεσης σφράγισης μπορεί να μειώσει την επαναφορά του υλικού, με το σφάλμα επιστροφής ελατηρίου να ελέγχεται εντός ±0,03 mm. ρυθμίστε το ύψος κλεισίματος του καλουπιού σύμφωνα με τις απαιτήσεις διαμόρφωσης εξαρτημάτων, με απόκλιση Μικρότερη ή ίση με 0,1 mm για να αποφύγετε την άνιση παραμόρφωση.
3. Βελτιστοποιήστε το σύστημα λίπανσης: Χρησιμοποιήστε ένα ειδικό λιπαντικό για σύνθετες καμπύλες επιφάνειες σφράγισης, δίνοντας προτεραιότητα σε φιλικά προς το περιβάλλον λιπαντικά με βάση το νερό{1} (περιεκτικότητα σε λάδι μικρότερη ή ίση με 5%) ή στερεά λιπαντικά (γραφίτης, PTFE) για να διασφαλίσετε την αποτελεσματικότητα της λίπανσης.
4. Υιοθετείται αυτοματοποιημένη μέθοδος ψεκασμού, με επίστρωση που εφαρμόζεται ομοιόμορφα στην κοιλότητα του καλουπιού και στην επιφάνεια του υλικού, επιτυγχάνοντας πάχος επίστρωσης 0,01-0,02 mm. Κατά τη διάρκεια της συνεχούς σφράγισης, το λιπαντικό αναπληρώνεται κάθε 40-60 τεμάχια για να μειωθεί η αντίσταση στην τριβή, να ελαχιστοποιηθεί η φθορά του καλουπιού και να εξασφαλιστεί τραχύτητα επιφάνειας Ra Μικρότερη ή ίση με 0,8μm για τα σφραγισμένα μέρη, χωρίς γρατσουνιές και εγκοπές.


5. Χρησιμοποιούνται προηγμένα υλικά και διεργασίες θερμικής επεξεργασίας: Οι διατρήσεις και οι μήτρες και οι κοιλότητες του καλουπιού κατασκευάζονται από κράμα χάλυβα υψηλής αντοχής H13 ή SKD11, που υφίσταται σβέση υπό κενό και βαθιά κρυογονική επεξεργασία. Η θερμοκρασία σβέσης είναι 1050-1080 μοίρες, διατηρείται για 2-3 ώρες και σκληραίνει στους 200-220 βαθμούς, επιτυγχάνοντας σκληρότητα HRC58-62. Αυτό ενισχύει την αντοχή στη φθορά και την αντοχή του καλουπιού, εξασφαλίζοντας διάρκεια ζωής μεγαλύτερη από ή ίση με 500.000 κύκλους. Τα βασικά μέρη του καλουπιού που φέρουν καταπόνηση υποβάλλονται σε επεξεργασία με επίστρωση ιόντος ή TiN, με πάχος στρώματος νιτρώματος 0,15-0,3 mm και πάχος επίστρωσης 0,005-0,01 mm, μειώνοντας τη φθορά και την παραμόρφωση του καλουπιού και διατηρώντας σταθερή ακρίβεια διαμόρφωσης.
Επικοινωνήστε μαζί μας
Γραμμή Διαβούλευσης:+86 15930861038
Whatsapp:15930861038
E-mail:dongfangmould@aliyun.com
Δέσμευση υπηρεσίας: Απάντηση στην ερώτηση εντός 12 ωρών. παρέχετε δωρεάν βελτιστοποίηση σχεδιασμού καλουπιού για εξειδικευμένους πελάτες.
Hengshui Dongmo Precision Metal Products Co., Ltd
Δημοφιλείς Ετικέτες: προσαρμοσμένη μήτρα σφράγισης μηχανών σφράγισης μεταλλικών εξαρτημάτων αμαξώματος αυτοκινήτου, Κίνα, προμηθευτές, κατασκευαστές, εργοστάσιο, αγορά, τιμή, κατασκευασμένο στην Κίνα