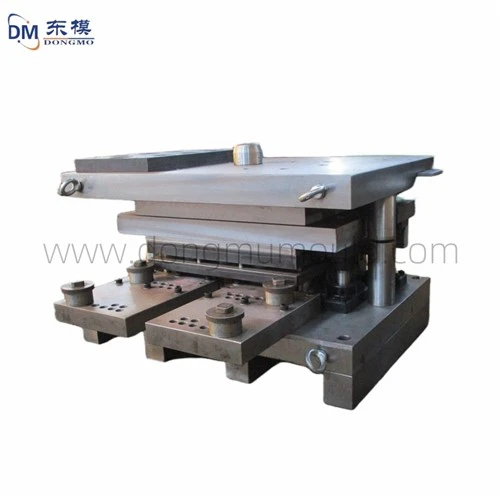
Λεπτομερής επεξήγηση της διαδικασίας κατασκευής ακριβείας και της τεχνολογίας διαμόρφωσης σφράγισης για μήτρες σφράγισης

I. Διαδικασία κατασκευής ακριβείας καλουπιών σφράγισης
1. Στάδιο σχεδίασης: Με βάση τα τρισδιάστατα σχέδια και τις απαιτήσεις απόδοσης των εξαρτημάτων σφράγισης, ολοκληρώνεται ένα τρισδιάστατο μοντέλο της μήτρας χρησιμοποιώντας μια συνεργατική πλατφόρμα σχεδίασης CAD/CAE. Η ανάλυση πεπερασμένων στοιχείων χρησιμοποιείται για την πρόβλεψη παραμόρφωσης μήτρας και ελαττώματα σχηματισμού εξαρτημάτων, βελτιστοποιώντας τη δομή της μήτρας, τις διαστάσεις της κοιλότητας και τη διάταξη οδηγών για να διασφαλιστεί ότι η ακαμψία και η ανθεκτικότητα της μήτρας πληρούν τα πρότυπα και η ακρίβεια σφράγισης ελέγχεται εντός ±0,005 mm, ενώ ταυτόχρονα μειώνεται το κόστος συντήρησης και υποκατασκευής της μήτρας.
2. Προετοιμασία πρώτων υλών: Τα βασικά εξαρτήματα της μήτρας είναι κατασκευασμένα από κραματοποιημένους χάλυβες υψηλής απόδοσης{{1}, όπως SKD11, DC53 και καρβίδιο με τσιμέντο. Μετά την άφιξη των πρώτων υλών, πραγματοποιείται ανίχνευση ελαττωμάτων για την αφαίρεση εγκλεισμάτων, ρωγμών και άλλων ελαττωμάτων. Στη συνέχεια, σβέση υπό κενό + βαθιά κρυογονική επεξεργασία + σκλήρυνση χαμηλής-θερμοκρασίας χρησιμοποιούνται για τον έλεγχο της σκληρότητας στο HRC58-62, αποκτώντας μια ομοιόμορφη μικροδομή για να διασφαλιστεί η ομαλή μετάβαση στην επακόλουθη μηχανική κατεργασία ακριβείας.
3. Επεξεργασία ακριβείας: Υιοθετείται μια προοδευτική διαδικασία "ακατέργαστης κατεργασίας - ημι-τελικής επεξεργασίας - κατεργασίας φινιρίσματος". Πρώτον, το μεγαλύτερο μέρος της περίσσειας υλικού αφαιρείται μέσω φρεζαρίσματος CNC, EDM αργού σύρματος και εξωτερικής κυλινδρικής λείανσης. Στη συνέχεια, η κατεργασία ηλεκτρικής εκκένωσης (EDM) χρησιμοποιείται για να τελειοποιήσει τις λεπτομέρειες της κοιλότητας, τις μικρο-οπές και τις ακανόνιστες δομές, διασφαλίζοντας ότι η ακρίβεια διαστάσεων της κοιλότητας του καλουπιού είναι εντός ±0,003 mm και η τραχύτητα επιφάνειας Ra μικρότερη ή ίση με 0,025 μm, πληρώντας τις απαιτήσεις σφραγίδας preci.
4. Συναρμολόγηση και αποσφαλμάτωση: Μετά τον καθαρισμό και την αφαίρεση γρεζιών με υπερήχους, τα μέρη του καλουπιού συναρμολογούνται με την ακόλουθη σειρά: "βάση καλουπιού → οδηγοί πυλώνες και δακτύλιοι → ένθετα κοιλότητας → μηχανισμός εκτίναξης." Χρησιμοποιείται μια ένδειξη καντράν για τον έλεγχο των διακεκομμένων διαστάσεων προσαρμογής, διασφαλίζοντας ότι η ακρίβεια προσαρμογής κάθε εξαρτήματος φτάνει το επίπεδο H6/h5. Κατά τη δοκιμαστική χύτευση, το καλούπι εγκαθίσταται στον εξοπλισμό σφράγισης, εκτελείται δοκιμαστική σφραγίδα και οι παράμετροι δύναμης ελατηρίου, απόστασης οδηγού και δύναμης σφράγισης προσαρμόζονται έως ότου οι διαστάσεις και η ποιότητα της επιφάνειας του σφραγισμένου εξαρτήματος πληρούν τα πρότυπα.
5. Επιθεώρηση ποιότητας: Χρησιμοποιείται μια μηχανή μέτρησης συντεταγμένων (CMM) για την εκτέλεση ολοκληρωμένης επιθεώρησης των διαστάσεων της κοιλότητας του καλουπιού και των γεωμετρικών ανοχών, επαληθεύοντας τις αποκλίσεις από τα σχέδια σχεδιασμού. Ταυτόχρονα, ελέγχεται η ακρίβεια καθοδήγησης του καλουπιού και η απόσταση συναρμολόγησης. Τα ελαττωματικά μέρη επεξεργάζονται αμέσως για να διασφαλιστεί η σταθερότητα και η αποτελεσματικότητα του καλουπιού κατά τη μαζική παραγωγή. Η διάρκεια ζωής του καλουπιού είναι μεγαλύτερη ή ίση με 500.000 κύκλους.


II. Λεπτομερής επεξήγηση της διαδικασίας σφράγισης
1. Προετοιμασία και κοπή υλικού: Με βάση τις προδιαγραφές των σταμπωτών εξαρτημάτων, επιλέγονται ως πρώτες ύλες οι πλάκες από χάλυβα ψυχρής{{1}έλασης, οι πλάκες από ανοξείδωτο χάλυβα, οι πλάκες από κράμα αλουμινίου κ.λπ. Οι πλάκες ξετυλίγονται με έναν αποτυλιγτήρα και κόβονται από μια μηχανή κοπής για την επεξεργασία τους σε διαστάσεις κατάλληλες για το καλούπι. Η διαστασιακή ανοχή των πλακών ελέγχεται εντός ±0,1 mm και η επιφάνεια είναι απαλλαγμένη από γρατσουνιές και κλίμακα οξειδίων για να αποφευχθεί η επίδραση της ποιότητας σφράγισης.
2. Τοποθέτηση και σύσφιξη: Ένας συνδυασμός πλακών οδηγών, πλευρικών λεπίδων και αιωρούμενων πείρων χρησιμοποιείται ως συσκευή καθοδήγησης, μαζί με ειδικούς σφιγκτήρες, για τη στερέωση των πλακών στις καθορισμένες θέσεις στο καλούπι. Η ακρίβεια τοποθέτησης είναι μικρότερη ή ίση με ±0,01 mm, αποτρέποντας την ολίσθηση και την παραμόρφωση των πλακών κατά τη σφράγιση, εξασφαλίζοντας σταθερή τοποθέτηση για κάθε σταμπωτό μέρος και βελτιώνοντας τη σταθερότητα της μαζικής παραγωγής.
3. Τυφή και μορφοποίηση: Μέσω της συνεργασίας της διάτρησης μήτρας και της κοιλότητας, ολοκληρώνονται διαδικασίες όπως το τυφλό, το βαθύ τράβηγμα, η κάμψη και η φλάντζα για την επεξεργασία της λαμαρίνας στο σχήμα-στόχο. Η μαζική παραγωγή υιοθετεί διαδικασίες σύνθετης σφράγισης και συνεχούς σφράγισης, ενσωματώνοντας πολλαπλές διαδικασίες σε μία. Η συχνότητα σφράγισης ελέγχεται στις 30-120 φορές/λεπτό για να βελτιωθεί η αποδοτικότητα της παραγωγής, διασφαλίζοντας παράλληλα τη συνοχή των διαστάσεων των σταμπωτών εξαρτημάτων.
4. Ρύθμιση και φινίρισμα: Μετά τη σφράγιση, τα εξαρτήματα αλέθονται και γυαλίζονται για να αφαιρεθούν τα ακραία γρέζια, με το ύψος του γρέζιου να ελέγχεται εντός 0,01 mm. Για εξαρτήματα με ελαφρά παραμόρφωση, χρησιμοποιείται μηχάνημα ευθυγράμμισης για την ευθυγράμμισή τους, διασφαλίζοντας ότι η επιπεδότητα και η καθετότητα των εξαρτημάτων πληρούν τα πρότυπα και η τραχύτητα επιφάνειας Ra Μικρότερη ή ίση με 0,8μm, ικανοποιώντας τις απαιτήσεις της επόμενης συναρμολόγησης.


5. Ποιοτικός έλεγχος: Ένας συνδυασμός αυτοματοποιημένου εξοπλισμού επιθεώρησης και χειροκίνητης δειγματοληψίας χρησιμοποιείται για την επιθεώρηση των βασικών διαστάσεων και της εμφάνισης των σφραγισμένων εξαρτημάτων. Εάν η απόκλιση διαστάσεων υπερβαίνει την ανοχή κατά μικρότερη ή ίση με ±0,02 mm, το μηχάνημα σταματά αμέσως και προσαρμόζονται οι παράμετροι του καλουπιού. Η επιθεώρηση εμφάνισης επικεντρώνεται στον έλεγχο για ελαττώματα όπως γρατσουνιές, σκάψιμο και παραμόρφωση, προκειμένου να διασφαλιστεί ότι ο ρυθμός διέλευσης των σφραγισμένων εξαρτημάτων είναι μεγαλύτερος ή ίσος με 99,5%, έτσι ώστε να παρέχονται κατάλληλα ημι-προϊόντα για επόμενες διεργασίες.
Επικοινωνήστε μαζί μας
Γραμμή Διαβούλευσης:+86 15930861038
Whatsapp:15930861038
E-mail:dongfangmould@aliyun.com
Δέσμευση υπηρεσίας: Απάντηση στην ερώτηση εντός 12 ωρών. παρέχετε δωρεάν βελτιστοποίηση σχεδιασμού καλουπιού για εξειδικευμένους πελάτες.
Hengshui Dongmo Precision Metal Products Co., Ltd
Δημοφιλείς Ετικέτες: προσαρμοσμένη μήτρα σφράγισης αυτοκινήτων ακριβείας, αλουμίνιο και ανοξείδωτο καλούπι σφράγισης, προοδευτική μήτρα σφράγισης, Κίνα, προμηθευτές, κατασκευαστές, εργοστάσιο, αγορά, τιμή, κατασκευασμένο στην Κίνα